Dolgu teli kalıbın cinsine ve sertliğine göre seçilir; uygulama notlarımızda 25–64 HRC aralığındaki kalıp çelikleri için uygun teller kullanılıyor.
TEKNİK REHBER
Lazer Dolgu Kaynağı ile Kalıp Tamiri
Lazer dolgu kaynağı, aşınmış, çatlamış veya kırılmış kalıp yüzeylerini ince bir dolgu teliyle, kalıbı ön ısıtmadan ve çarpıtmadan tamir eder. Isı çok küçük bir alanda kaldığı için kalıbın sertliği ve şekli korunur. Lazer Market bu yöntemi 2004–2005’ten beri uyguluyor.
Numunenizi Test EdelimKesin sistem seçimi numune testiyle belirlenir.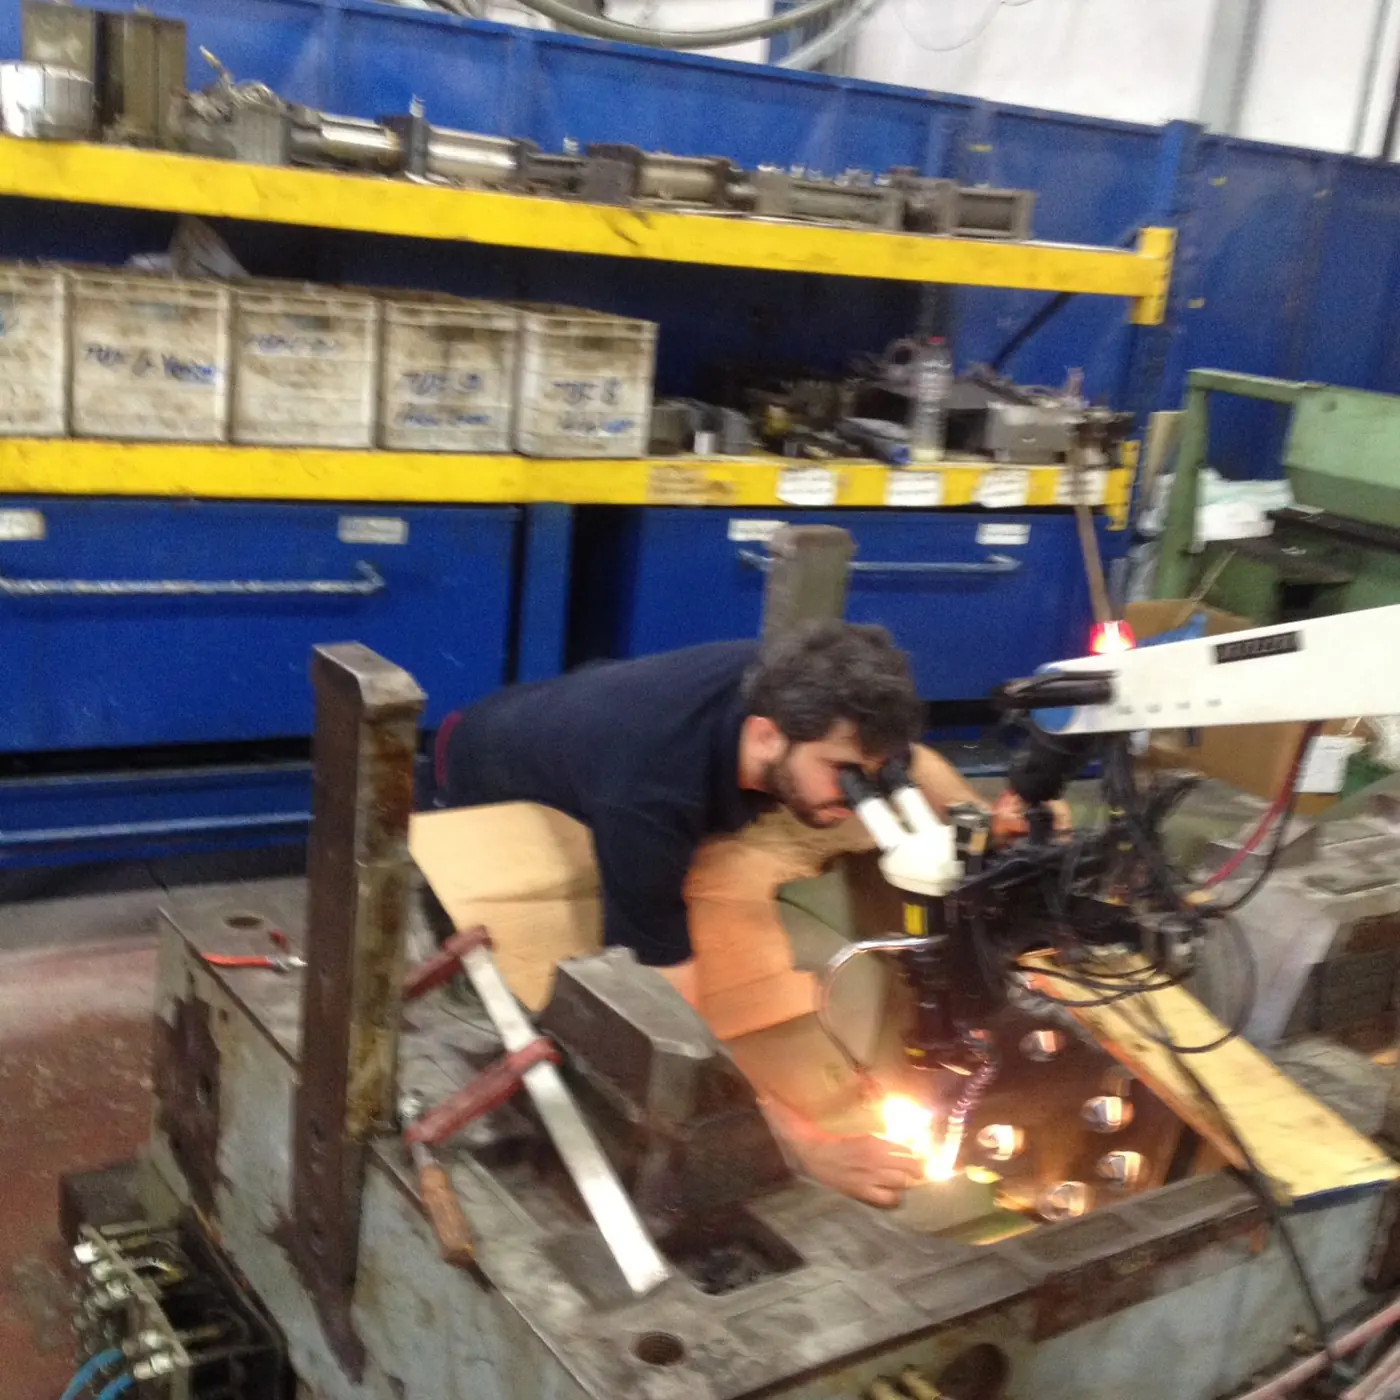
KISA YANIT
Kısaca
Lazer dolgu kaynağı, aşınmış, çatlamış veya kırılmış kalıp yüzeylerini ince bir dolgu teliyle, kalıbı ön ısıtmadan ve çarpıtmadan tamir eder. Isı çok küçük bir alanda kaldığı için kalıbın sertliği ve şekli korunur. Lazer Market bu yöntemi 2004–2005’ten beri uyguluyor. Dolgu teli kalıbın cinsine ve sertliğine göre seçilir; uygulama notlarımızda 25–64 HRC aralığındaki kalıp çelikleri için uygun teller kullanılıyor.
Aşınmış ve çatlamış kalıp yüzeyi
Ön ısıtma gerektirmeyen tamir
İnce dolgu teli
Dar ve derin bölgeler
Kalıp tamirinde lazer dolgu kaynağı ile TIG kaynağı
Karşılaştırma Lazer Market’in kalıp tamiri uygulama notlarına dayanır; sonuç kalıp çeliğine ve hasarın tipine göre değişir.
| Konu | Lazer dolgu kaynağı | TIG kaynağı |
|---|---|---|
| Isı tesiri alanı | Çok küçük; ısı noktasal | Daha geniş |
| Ön ısıtma | Genellikle gerekmez | Sertleştirilmiş kalıp çeliklerinde çoğunlukla gerekir |
| Çarpılma ve sertlik kaybı | Çok az | Daha belirgin olabilir |
| Dolgu teli | İnce (0,5 mm’ye kadar), kalıp sertliğine uygun | Daha kalın |
| Erişim | Optik sayesinde dar ve derin bölgelere ulaşır | Torç erişimiyle sınırlı |
| Kaynak sonrası işleme | Az malzeme fazlası, kısa işleme | Daha fazla taşlama ve işleme |
Hangi hasarlarda kullanılır?
| Hasar | Uygulama |
|---|---|
| Aşınmış kenar ve yüzey | Katman katman dolgu, sonra işleme |
| Çatlak | Çatlağın dibine kadar inilip doldurulması |
| Kırık köşe, ezilme | Geometrinin dolguyla yeniden oluşturulması |
| Tasarım değişikliği | Kalıba malzeme eklenip yeniden işlenmesi |
GERÇEK UYGULAMALAR
Atölyemizden ve sahadan örnekler
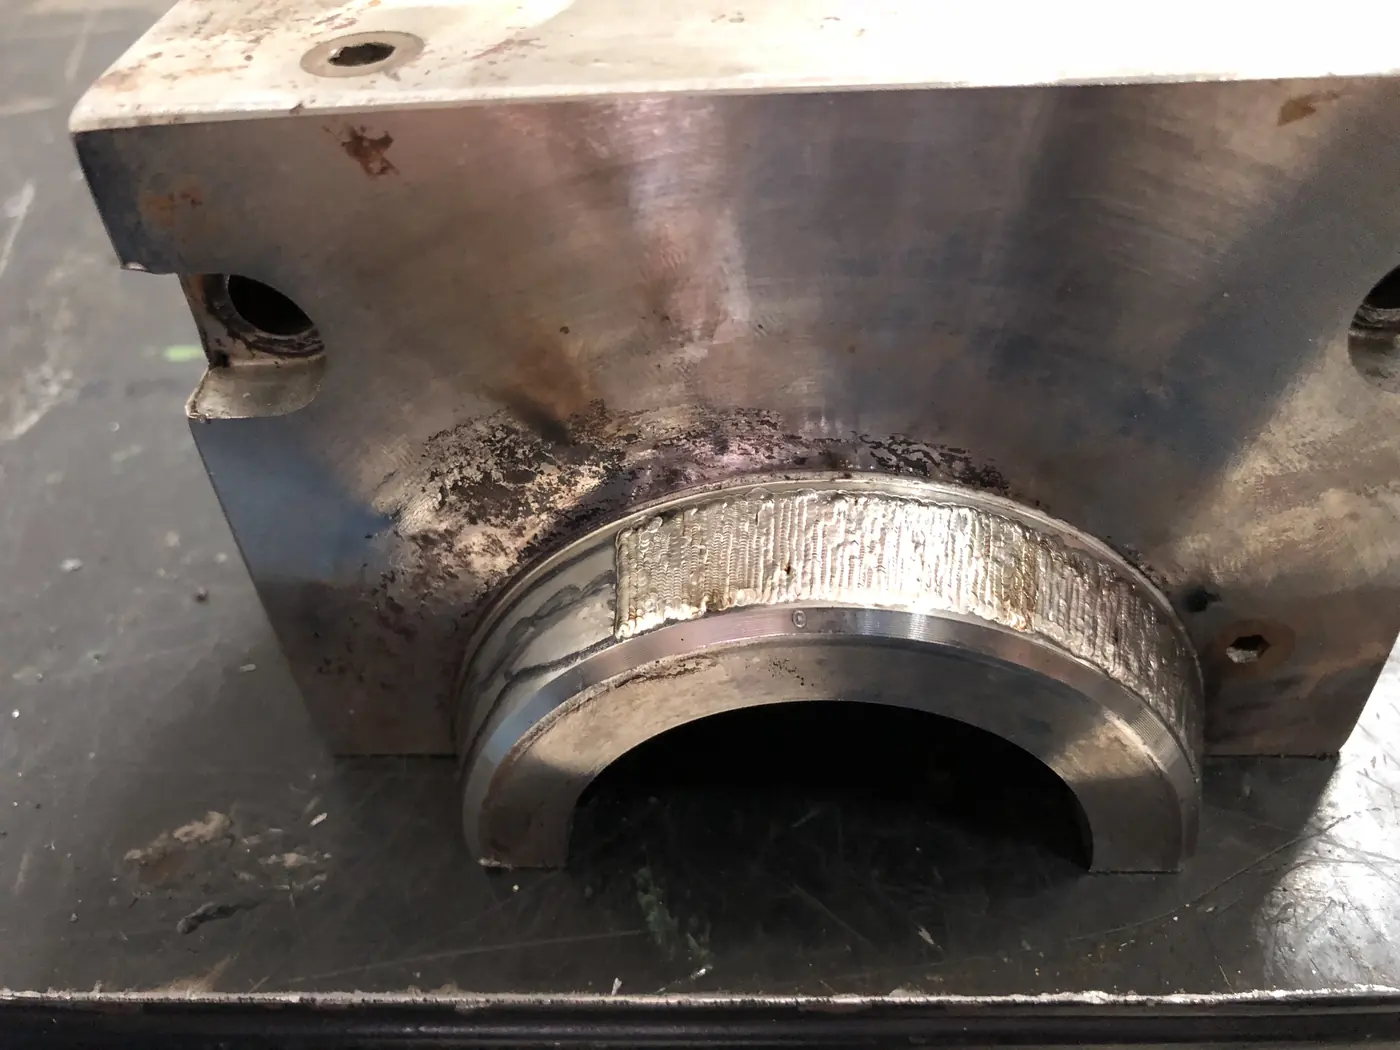
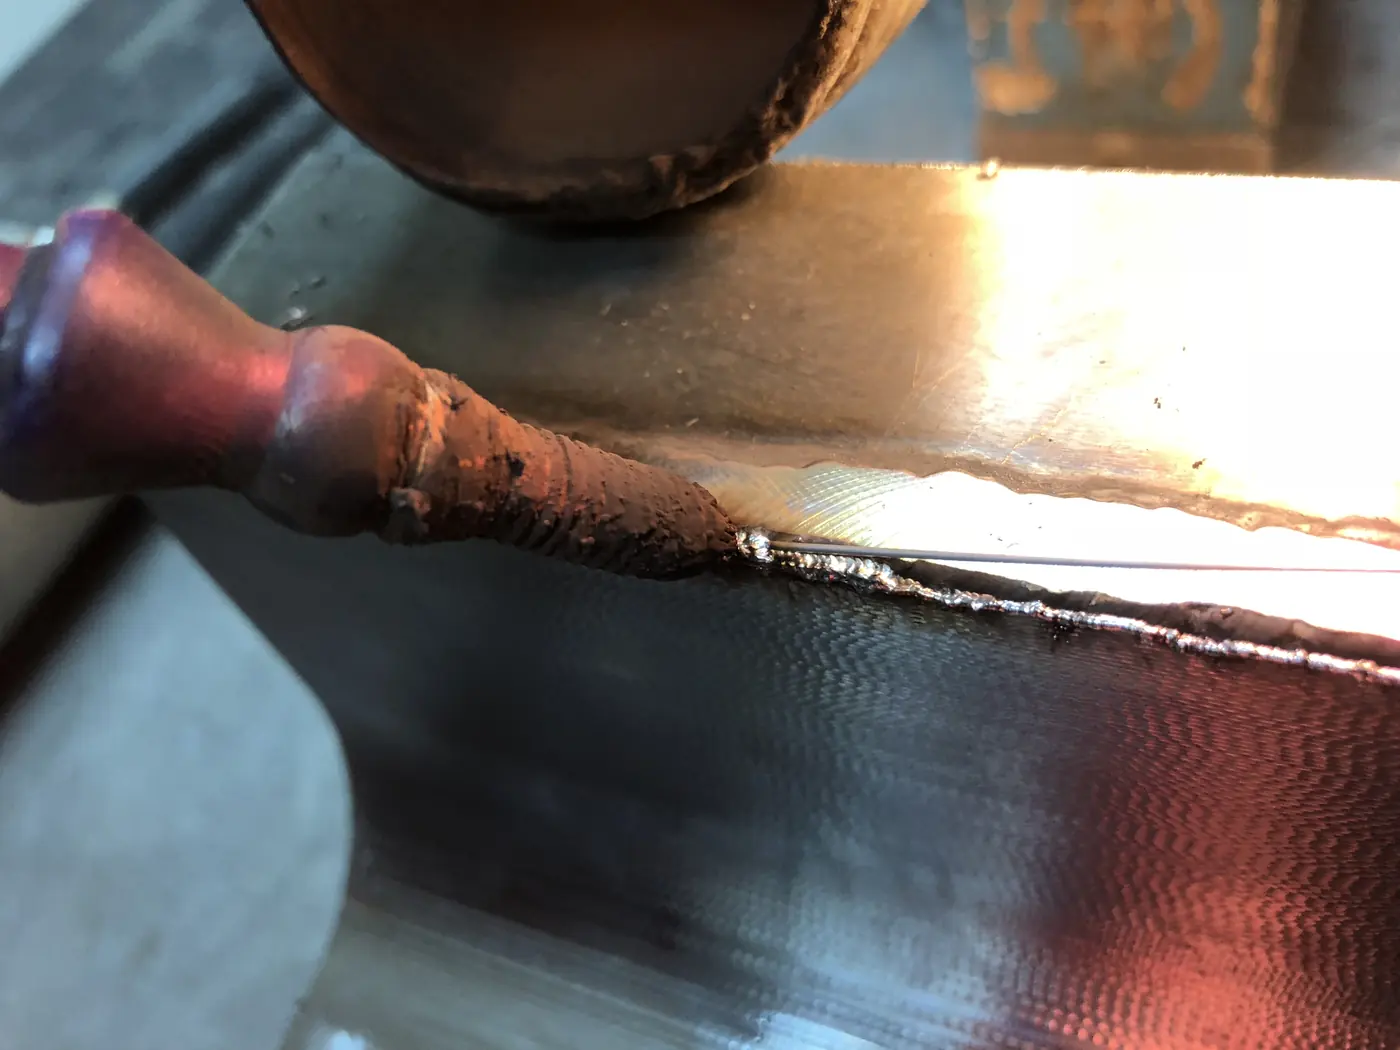
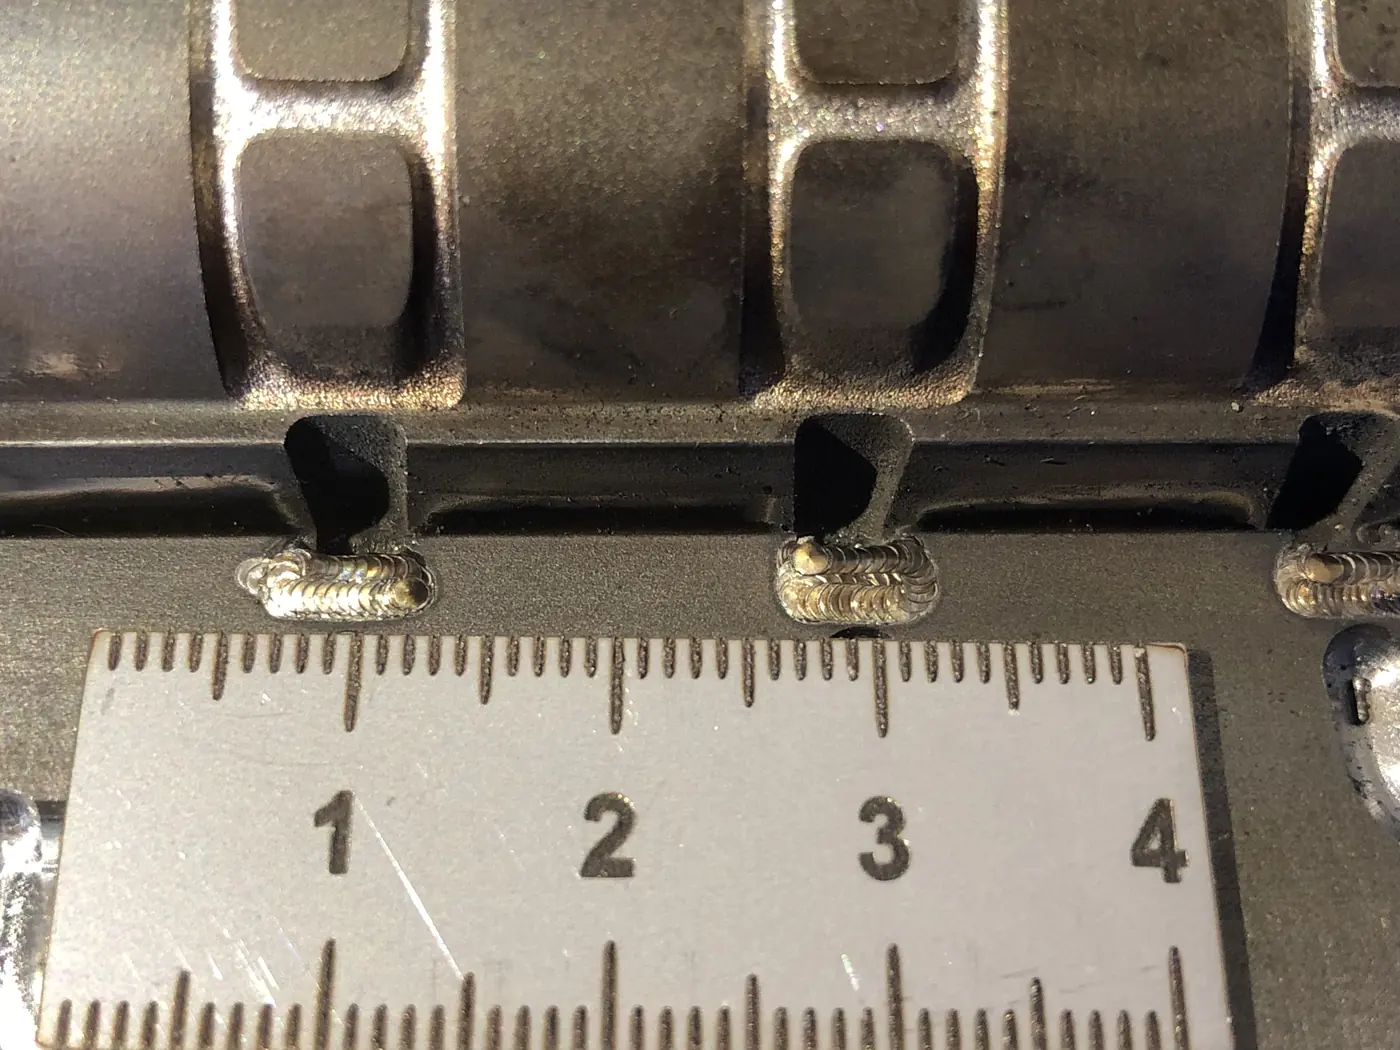
Lazer Market arşivinden; müşterilerimiz için yaptığımız numune ve işler.
TEKNİK DEĞERLENDİRME
Doğru sonuç, doğru koşullarla.
Telsiz birleştirme kaynağında iki parça arasındaki boşluk, ince olan parçanın kalınlığının yaklaşık %10’unu geçmemelidir; daha geniş boşlukta dolgu teli gerekir.
Taşınması zor kalıplarda taşınabilir lazer kaynak sistemiyle tamir kalıbın bulunduğu yerde yapılabilir.
NET YANITLAR
Sık sorulan sorular
Lazer dolgu kaynağı nedir?+
Lazer ışınının dolgu telini ve kalıp yüzeyini çok küçük bir noktada eritip birleştirdiği tamir kaynağıdır. Kalıp ön ısıtılmadan, ince tellerle katman katman doldurulur.
Kalıp sökülmeden tamir edilebilir mi?+
Taşınması zor kalıplarda taşınabilir lazer kaynak sistemiyle tamir kalıbın bulunduğu yerde, uygunsa makinenin üzerinde yapılabilir.
Lazer kaynakla tamir edilen kalıp eski sertliğini korur mu?+
Dolgu teli kalıp çeliğine ve sertliğine uygun seçildiğinde ve ısı tesiri alanı küçük kaldığında tamir bölgesi kalıbın özelliklerine yakın kalır. Sonuç kalıp çeliğine göre değerlendirilir.
DOĞRU SİSTEM, GERÇEK BİR TESTLE BAŞLAR.
Önce ürününüzde görelim.
Numunenizi test edelim, üretiminize uygun çözümü birlikte belirleyelim.
Ücretsiz Test Talep EtKendi ürününüz · Uygulamanıza özel değerlendirme